镁合金型材加工技术新进展及其在轻量化结构件中的应用分析
📅 2026-09-20
🔖 镁合金型材加工,铜镁合金铸件,有色金属锻件,镁板镁锭销售,金属零部件锻造
2024年以来,轨道交通与新能源汽车领域对轻量化结构件的需求持续攀升,镁合金型材凭借密度低、比强度高的优势,正从非承力件向半承力件加速渗透。洛阳铜麒镁业有限公司结合自身在有色金属锻件领域的技术积累,对镁合金型材加工的最新进展进行了系统梳理。
挤压工艺的关键控制点
镁合金型材加工的核心在于挤压温度与速度的匹配。AZ31B在350~400℃区间挤压时,晶粒细化效果最佳;温度超过420℃则易引发局部过热,导致型材表面出现"橘皮"缺陷。实际生产中,我们通常将挤压比控制在20:1~35:1之间,配合在线水淬+人工时效(170℃×10h),抗拉强度可稳定达到260MPa以上。
实操中的两个要点
- 模具预热:模具温度需保持在380~420℃,避免坯料进入时温降过快造成闷车;
- 牵引速度:薄壁型材(壁厚≤2mm)牵引速度建议控制在1.5~3m/min,防止拉裂。
对于复杂截面的铜镁合金铸件与后续锻造工序,我们采用半连续铸造+等温锻造的联合路线,有效减少了铸造疏松对锻件致密度的影响。经检测,锻件本体取样的抗拉强度较传统重力铸造提升约18%。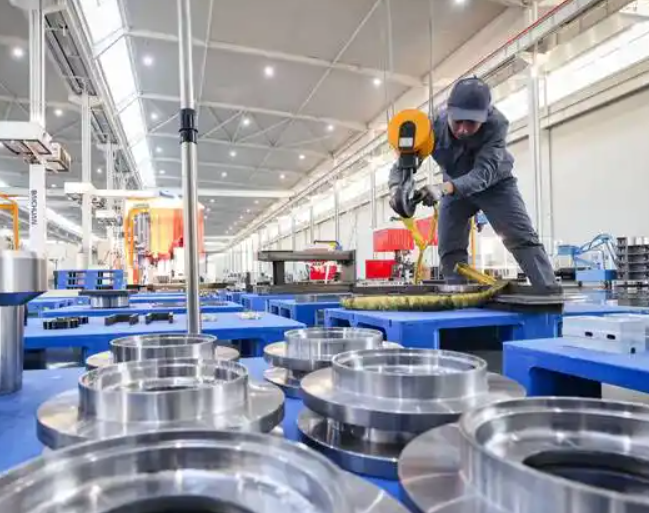
数据对比与应用验证
以某新能源客车电池托盘横梁为例,原铝合金方案单件重4.2kg,改用镁合金挤压型材后降至2.9kg,减重约31%。在金属零部件锻造环节,镁合金锻件的疲劳寿命达到10⁶次以上(应力幅50MPa),满足城市工况要求。目前公司配套的镁板镁锭销售业务中,AZ31B与AZ91D板材出货量同比增长明显,反映出下游对镁材加工件的接受度正在快速提高。
轻量化不是简单的材料替换,而是从铸造、挤压到锻造的全链条工艺匹配。洛阳铜麒镁业持续在镁合金型材加工与镁基复合材料方向投入研发,欢迎行业同仁就具体结构件方案展开交流。