镁合金型材加工技术发展趋势及在轻量化领域的应用前景
📅 2026-10-07
🔖 镁合金型材加工,铜镁合金铸件,有色金属锻件,镁板镁锭销售,金属零部件锻造
2024年以来,镁合金型材在轨道交通座椅骨架、新能源汽车电池托盘及3C产品结构件领域的渗透率持续攀升。作为洛阳地区深耕有色金属加工的企业,洛阳铜麒镁业有限公司在镁合金型材加工与金属零部件锻造环节积累了丰富的工艺数据,本文结合产线实践,梳理当前技术走向。
一、挤压与锻造工艺的关键参数
镁合金型材的主流加工路径分为热挤压与等温锻造两类。以AZ31B为例,挤压比通常控制在20:1~35:1,坯料加热温度380~420℃,挤压速度1.5~4.5 m/min。模具温度需稳定在350℃以上,否则易出现表面裂纹。我司在有色金属锻件产线上,对ZK60高强镁合金采用等温模锻,变形温度340~370℃,应变速率0.001~0.01 s⁻¹,抗拉强度可达320 MPa以上。
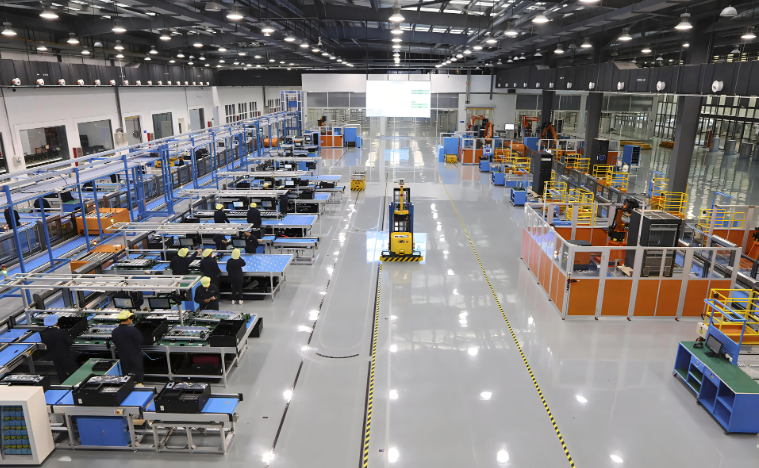
典型工艺流程
- 坯料预热:电阻炉加热,保温时间按截面厚度1.5 min/mm计算
- 挤压/锻造:液压机或挤压机成型,同步监控温度与速度
- 热处理:T5或T6处理,时效温度170~200℃
- 表面处理:微弧氧化或化学转化膜,提升耐蚀性
二、铜镁合金铸件的配套优势
在轻量化结构件连接部位,铜镁合金铸件可兼顾导电性与减重需求。我司生产的铜镁中间合金铸件,镁含量控制在15%~25%,用作镁合金熔炼时的晶粒细化剂,使铸态晶粒尺寸从200 μm降至80 μm以下。这类铸件同时服务于镁板镁锭销售客户的熔炼配套需求,形成从原料到成品的闭环供应。
常见问题与对策
产线反馈较多的问题集中在两点:一是挤压材表面“橘皮”缺陷,多因模具工作带粗糙度超0.8 μm所致,需定期抛光;二是锻件内部孔洞,通常与坯料内部缩松有关,建议采用超声检测提前筛除。针对镁合金型材加工中的热裂倾向,控制模具预热均匀性比单纯提高温度更有效。
从应用端看,镁合金型材在减重30%的同时,通过金属零部件锻造近净成型可将材料利用率提升至85%以上。洛阳铜麒镁业有限公司持续优化挤压-锻造联合工艺,为轨道交通与新能源装备提供稳定的镁合金结构件解决方案。