镁合金板材生产工艺流程及质量管控关键环节解读
📅 2026-10-26
🔖 镁合金型材加工,铜镁合金铸件,有色金属锻件,镁板镁锭销售,金属零部件锻造
镁合金板材在3C壳体、新能源汽车电池托盘等场景的需求持续放量,但不少采购方反馈:同样的AZ31B牌号,不同批次之间的折弯性能和表面质量差异明显。问题往往不在成分,而在轧制工艺窗口与过程管控的细节上。
从铸锭到成品:工艺链条上的三个变量
镁合金板材生产大致经过铸锭制备、均匀化处理、热轧开坯、温轧精轧、退火矫平几个阶段。真正拉开质量差距的,是轧制温度梯度、道次压下量分配、辊面温度控制这三个变量。以热轧开坯为例,镁合金在300℃以下塑性骤降,道次压下量若超过15%极易诱发边裂;而温度高于420℃又会导致晶粒粗化,后续温轧难以细化。
质量管控的关键控制点
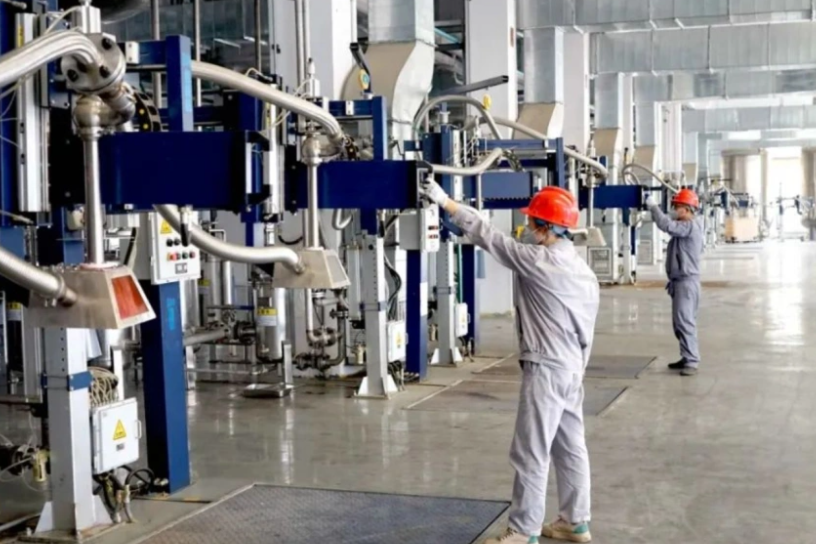
过程管控上,我们通常锁定几个关键点:铸锭经485℃×12h均匀化后,炉冷速率需控制在≤30℃/h,避免β相沿晶界连续析出;温轧阶段辊温保持在180~220℃,板材终轧厚度公差控制在±0.03mm以内;退火后的矫平工序需配合张力辊组,将板形平直度控制在1mm/m以下。这些参数直接决定后续镁合金型材加工时的成型良率。
选型时容易被忽略的两个维度
- 晶粒度与织构:平均晶粒≤15μm且基面织构弱化的板材,室温折弯角可提升20%以上;
- 表面缺陷密度:氧化皮压入和划伤在后续涂装前处理中难以完全消除,来料验收应关注表面粗糙度Ra≤0.8μm。
对于同时需要铜镁合金铸件或有色金属锻件的客户,建议将板材与锻件的热处理制度统筹考虑,避免因多次热循环造成性能衰减。洛阳铜麒镁业在镁板镁锭销售环节提供批次追溯与力学性能实测数据,方便下游做工艺匹配。
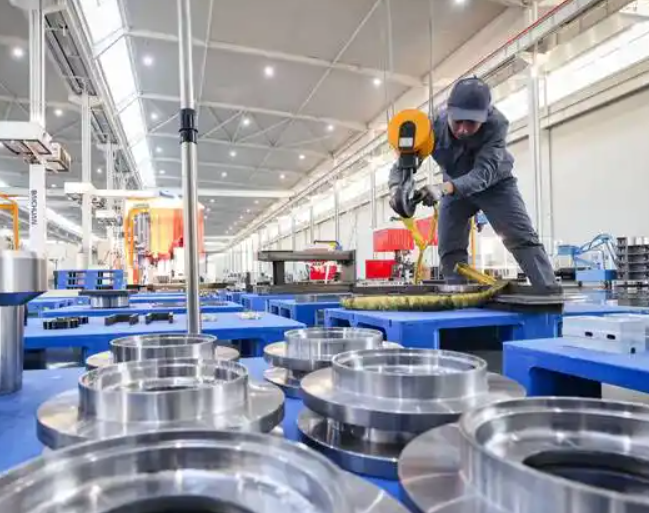
随着半固态成形和温热冲压工艺的成熟,镁合金板材在仪表盘支架、笔记本电脑中框等薄壁结构件上的替代空间还在扩大。金属零部件锻造与板材成形的复合工艺路线,也在一些结构件项目上进入验证阶段。工艺端把轧制窗口和过程数据管住,材料性能的稳定性才有基础。