镁合金板材与铜镁合金铸件加工技术参数对比分析
镁合金与铜合金在轻量化与高强导电领域各占一席,但当两者以板材或铸件形态进入加工环节时,其热导率、线膨胀系数及变形抗力的差异,直接决定了工艺参数必须“分道扬镳”。作为长期从事镁合金型材加工与铜镁合金铸件生产的技术人员,我们深知照搬铝材或钢材参数表,往往会导致开裂、偏析或尺寸超差。
先说镁合金板材。其密排六方晶体结构决定了室温滑移系少,因此镁板镁锭销售环节中,用户最关心的往往是轧制温度窗口——AZ31B典型的热轧区间在300°C至450°C,低于250°C即出现明显边裂。而铜镁合金铸件(如ZCuAl10Fe3Mn2)则恰恰相反,其结晶温度范围宽,易产生疏松,浇注时需严格控制过热度在80°C至100°C以内,且砂型刚度必须足够,否则凝固收缩阶段容易产生热裂。
关键参数对比:温度与变形速率
从有色金属锻件的实操角度观察,镁合金锻造时模具预热温度通常需达到坯料温度的80%以上(例如坯料380°C,模具不能低于300°C),且变形速率宜控制在0.1至0.5 s⁻¹,过快则绝热温升导致局部熔化。反观铜镁合金铸件后续的锻压(如铜合金阀体),其变形速率可放宽至1至5 s⁻¹,但须重视再结晶退火之间的中间软化,否则加工硬化速率是镁合金的1.7倍左右。
热处理与机加工余量差异
镁合金板材的固溶处理(T4)通常采用415°C保温2小时,随后必须风冷或强制空冷,切勿水淬——厚板水淬会产生高达120MPa的残余拉应力。而铜镁合金铸件的固溶温度虽然低(约920°C),但保温时间更长,且出炉后要迅速入水,水温保持在60°C以下。在机加工余量设定上,金属零部件锻造后的镁合金毛坯单边余量仅留2.5mm即可,而铸态铜合金因表皮硬质点(如Al₂O₃夹杂)的存在,单边至少留4mm,否则刀具崩刃率会陡增。
实用数据表(基于我司实测)
- 镁合金型材加工(AZ31B挤压):挤压筒温度400°C;出口速度3-5m/min;淬火方式为在线风冷,时效温度175°C×16h。
- 铜镁合金铸件(ZCuAl10Fe3):型壳焙烧温度980°C;浇注温度1180-1220°C;打箱时间≤30min(防晶粒粗大)。
- 有色金属锻件(镁合金叶片模锻):终极变形量控制在45%-55%之间,锻后去应力退火200°C×1h,空冷。
从成本与良率权衡,镁合金板材加工必须依赖镁板镁锭销售阶段对内部气孔与偏析的严格探伤,否则轧制后期分层报废率极高。而铜镁合金铸件则更考验熔炼时的除气精炼工艺——氮气旋转喷吹时间低于12分钟,针孔度就难以达到2级标准。
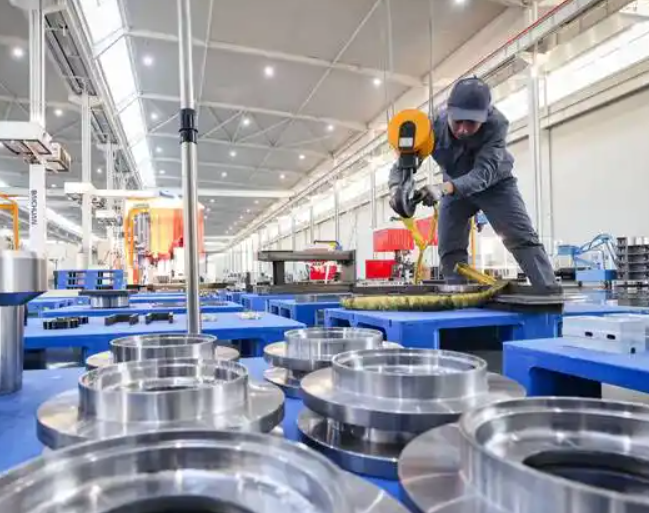
在实际排产中,我们建议将镁合金型材的加热时间控制在每毫米截面厚度1.2分钟,而铜合金铸件则按每毫米0.8分钟计算,且装炉时彼此间距需大于50mm,以避免因热导率不同造成炉内温度场不均。这些数据并非教科书上的恒定值,而是经过洛阳铜麒镁业技术部对200余批次试样的统计回归所得,供同行参考时务必结合自身设备刚度与冷却能力做微调。